織物の技術Technology
01パイル織物とは
織物とは
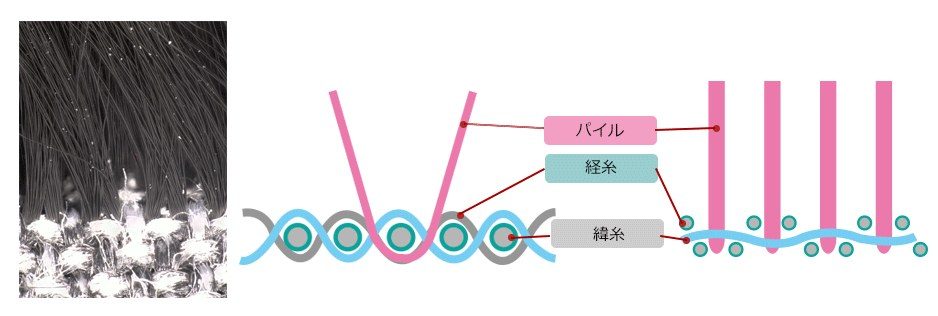
一般的なパイル織物の構造と特徴
経糸が
02当社のパイル織物の構造と特徴(織仕様)
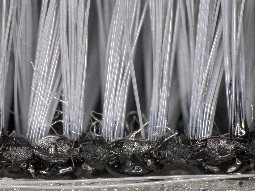
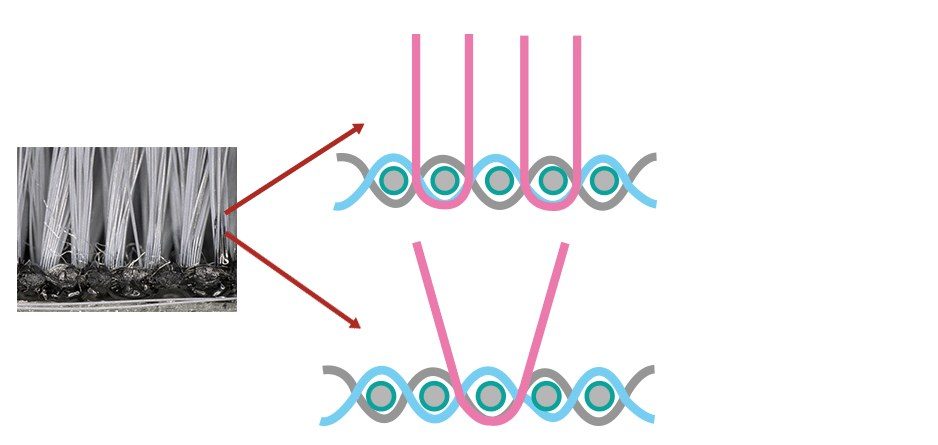
U型パイル
(1越織) U-shaped pile 高密度で
均一な パイル配列が 可能です。 パイルは 直立する 傾向に あります。 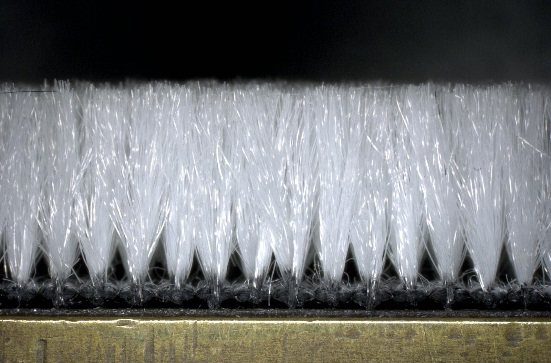
V型パイル
(8越織) V-shaped pile パイル密度は
U型パイルの 50%です。 パイルは 傾斜する 傾向に あり、 U型に 比べ相手物への 接触は 不均一ですが、 U型では 接触圧が 高すぎる、 目詰まりするなどと いった 場合に 有効です。 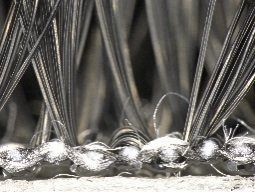
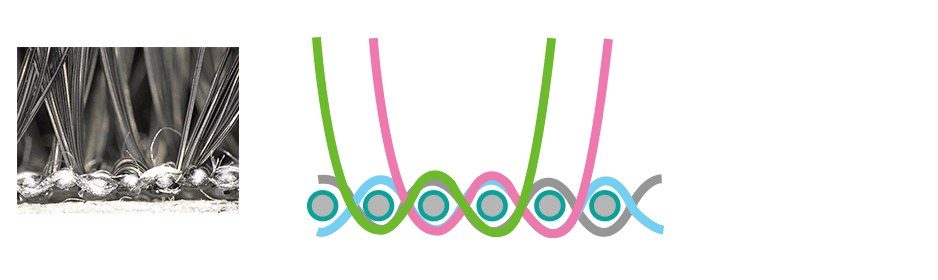
W型パイル
(12越織) W-shaped pile 密度は
U型の 25~33%程度ですが、 パイル列を 追加し、 50~60%まで 増やす事が 可能です。 パイルは 傾斜しており、 相手物への 接触は V型より 不均一。 異物の 塊りを 散らすなどの 用途に 有効です。
※
03製織設備
- カム制御
細幅ベルベット織機
最大幅110mm程度の
パイル織機です。 一般的な パイル織機に 比べ、 非常に 小型で、 段取り替えの 効率が よく、 少量生産に 秀でています。 U、 V型の パイル織を 得意と しており、 パイル長さは 3~8mmの 範囲で 任意に 変更可能です。 - 最大幅
- 110mm程度
- パイル形状
- U型・V型
- パイル長さ
- 3〜8mm
 パターンチェーン制御
細幅ループ織機
最大幅110mm程度の
ループパイル (輪奈天) 織機です。 これに より 作られる 生地は ループ状の パイルに 表面を 覆われており、 高い 表面積は そのままに、 ベルベット織と 異なる パイルの 機械的 特性を 有します。 - 最大幅
- 110mm程度
- パイル形状
- ループパイル
(輪奈天) - パイル長さ
- —
 ドビー制御
広幅シャトル織機
最大幅1200mm程度の
パイル織機です。 一般化している レピア式織機に 比べ生産効率に 劣りますが、 段取り替え・チューニングの 効率が 良く、 広幅機の 中では 最も 多品種少量生産に 適しています。 パイル形状は U、 V、 Wのみならず、 特殊形状への 対応も でき、 織方向に 対する 植毛域の 長さを 制御する 事も 可能です。 パイル長さは 3~15mmに 対応可能。 - 最大幅
- 1200mm程度
- パイル形状
- U・V・W型、
特殊形状 - パイル長さ
- 3〜15mm
04当社の技術
01
織物製造技術
導電性織物への
導電性繊維を
02
品質の数値化
資材と
触感や
03
一貫生産
織物から
織物製造は
04
QCDの改善活動
設備の
製造コストの
05工程紹介
寺本パイル織物の工程
- 01整経
- 02製織
- 03洗浄
- 04乾燥
- 05シャーリング
- 06バック
コーティング - 07荒切り
- 08細切り
巻きブラシ工程(外注・東英産業株式会社)
- 07荒切り
- 08細切り
- 09シャフト巻き付け
- 10起毛・シャーリング
バーブラシ工程(外注・社内)
- 09板金貼付・SBR塗布
- 10起毛・シャーリング
- 11組立て